

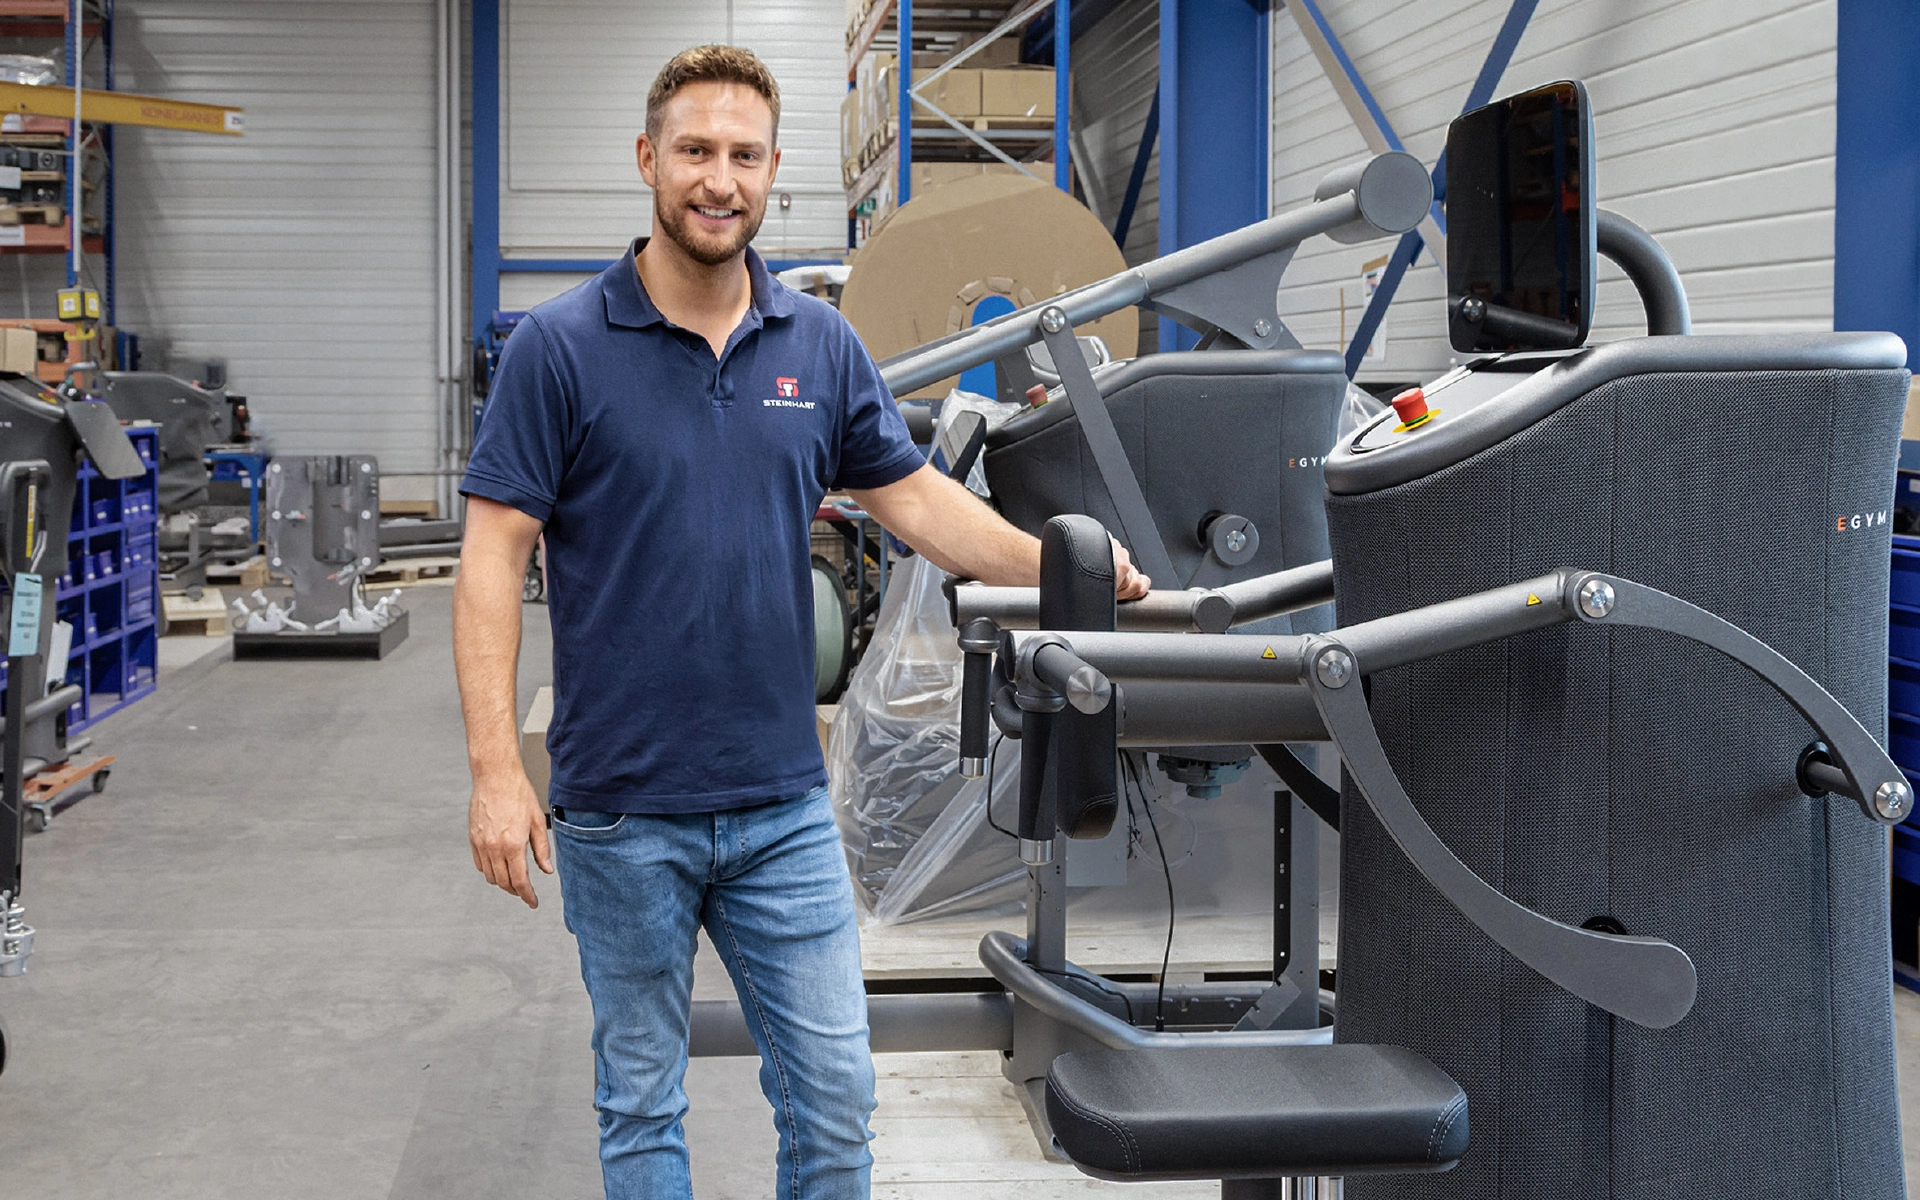
Mit einem modularen Spanntechnikbaukasten schafft die H. Steinhart Metallwarenfabrik die Grundlage für automatisierte Prozesse, hohe Variantenvielfalt und skalierbares Wachstum in der boomenden Fitnessbranche.
Es gibt sie zwar noch, die „Muckibuden“ mit Hantelbänken und Gewichtsscheiben. Doch immer mehr Fitnessfans setzen heute auf intelligente Zirkeltrainingsmaschinen, die sich automatisch anpassen, Trainingsdaten speichern und ein effizientes Workout ermöglichen. Krafttraining wird smart – und stellt damit auch neue Anforderungen an die Fertigung.
Im baden-württembergischen Hettingen produziert die H. Steinhart Metallwarenfabrik rund 20 verschiedene Ausführungen computergesteuerter Kraftgeräte für den internationalen Fitnessanbieter EGYM. Die Bauteile sind so vielfältig wie die Trainingsprogramme: großformatige Platten, komplexe Strukturteile, präzise Passflächen, filigrane Komponenten. Unterschiedliche Materialien, variierende Stückzahlen und regelmäßig neue Varianten prägen den Fertigungsalltag. „Präzision steht in der Fertigung im Fokus, aber mit steigenden Stückzahlen wurde auch das Thema Effizienz für uns zum entscheidenden Faktor“, sagt Manuel Beck, Leiter der Fräsabteilung und stellvertretender Projektleiter bei Steinhart. „Wir brauchen maximale Flexibilität – aber ohne Kompromisse bei Qualität, Prozesssicherheit und Wiederholgenauigkeit.“
Ein System statt Insellösungen
Früher bedeutete jede neue Bauteilgeometrie zusätzlichen Rüstaufwand und individuelle Spannkonzepte. Mit wachsenden Stückzahlen und höherer Variantenvielfalt stieß dieses Vorgehen jedoch an Grenzen. Die Lösung fand Steinhart nicht in einzelnen Spannmitteln, sondern in einem durchgängigen System. Mit der Investition in ein 5‑Achs-Fräszentrum inklusive Paletten-Automation führte das Unternehmen einen modularen Spanntechnikbaukasten von SCHUNK ein.
Herzstück ist das Nullpunktspannsystem VERO‑S. Es definiert eine einheitliche, hochpräzise Schnittstelle zwischen Maschinentisch, Palette und Spannmitteln – und bildet damit die technologische Basis für standardisierte Abläufe. Auf dieser Plattform lassen sich unterschiedlichste Spannlösungen kombinieren: mechanische Spanner für Einzel- und Mehrfachspannungen, 5‑Achs-Spannsysteme für komplexe Geometrien oder Magnetspanntechnik für flächige Werkstücke. Entscheidend ist dabei nicht die einzelne Komponente, sondern das Zusammenspiel innerhalb eines abgestimmten Systems. „Der Baukasten deckt unsere gesamte Bandbreite ab“, so Beck. „Wir können unterschiedlichste Werkstücke auf derselben Systembasis spannen. Das reduziert die Komplexität und schafft Transparenz im Prozess.“

Automatisierung mit Struktur
Ein zentraler Hebel für höhere Produktivität ist das hauptzeitparallele Rüsten. Während in der Maschine noch zerspant wird, bereiten Mitarbeitende am separaten Rüstplatz bereits die nächsten Paletten vor. Über die einheitliche Nullpunktschnittstelle werden sie automatisiert eingewechselt. Die definierte Positionierung sorgt für hohe Wiederholgenauigkeit beim Palettenwechsel.
„Wir können unterschiedliche Werkstücke auf derselben Systembasis spannen. Das reduziert die Komplexität und schafft Transparenz im Prozess.“
Manuel Beck,
Leiter Fräsabteilung und stellvertretender Projektleiter bei Steinhart
Gleichzeitig verkürzen sich Nebenzeiten deutlich, da Spannmittel nicht jedes Mal neu ausgerichtet werden müssen. Das System schafft stabile Referenzen – unabhängig davon, welches Werkstück bearbeitet wird. Gerade bei kleinen Losgrößen und häufig wechselnden Varianten zahlt sich dieser Ansatz aus. Unterschiedliche Palettengrößen und Werkstückdimensionen lassen sich in die Automation integrieren, ohne die Prozesslogik zu verändern. „Vom ersten Tag an lief die Automation stabil“, berichtet Patrick Genkinger, Fertigungs- und Projektleiter bei Steinhart und als Mitgesellschafter auf dem Sprung in dritter Generation in die Geschäftsleitung aufzurücken. „Wir profitieren von klar strukturierten Abläufen und einer hohen Planungssicherheit.“
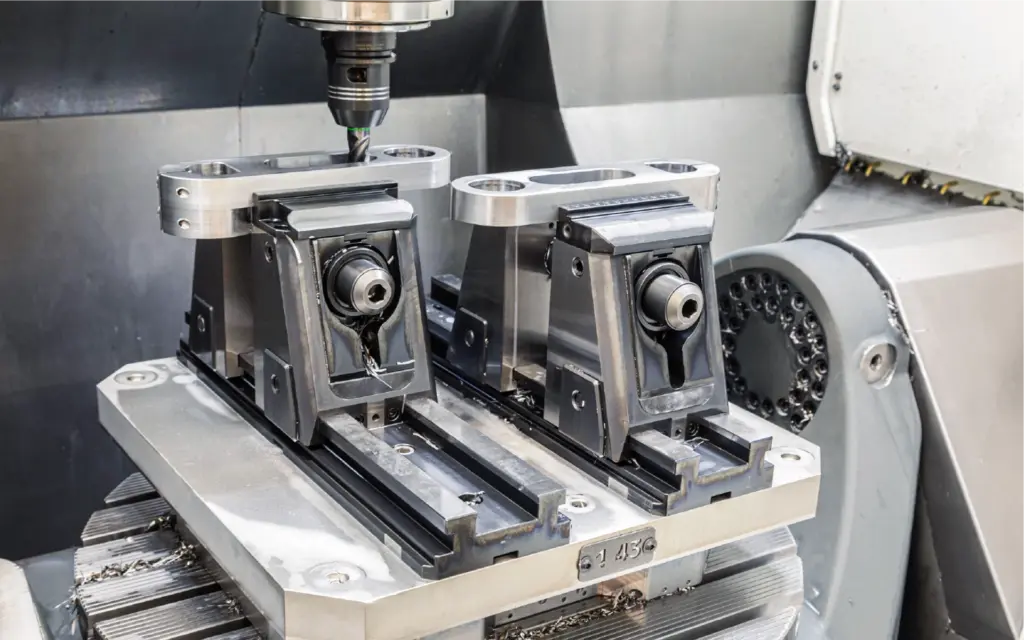
Ein in den beiden 5‑Achs-Spannern KONTEC KSX-C2 integrierter Niederzugeffekt ermöglicht eine präzise und effiziente Bearbeitung in der OP20.
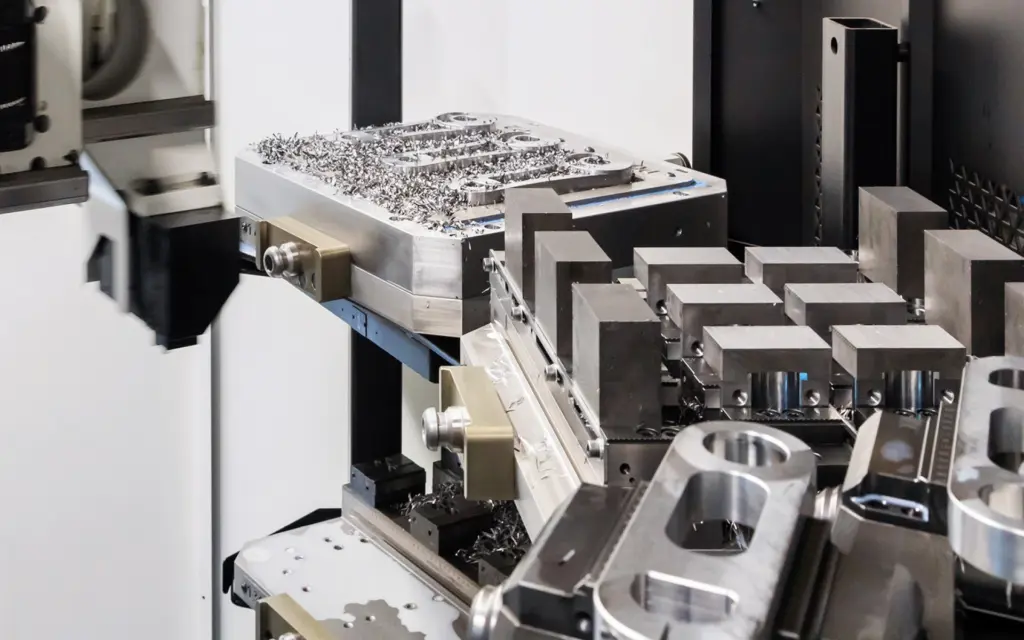
Nachdem er die Spannplatte mit den bearbeiteten Werkstücken im Magazin eingelagert hat, dockt der Roboter wieder ab. Der automatische Wechsel ermöglicht hauptzeitparalleles Rüsten und maximiert die Maschinenlaufzeit.
Flexibilität als Produktionsprinzip
Für Steinhart ist der Spanntechnikbaukasten mehr als eine technische Lösung – er ist ein Ordnungsprinzip für die Fertigung. Standardisierte Schnittstellen, kombinierbare Spannmittel und automatisiertes Palettenhandling ermöglichen es, neue Bauteile ohne grundlegende Umstellungen in bestehende Prozesse zu integrieren. Dabei wächst das System mit den Anforderungen: zusätzliche Varianten, steigende Stückzahlen oder neue Bearbeitungsstrategien lassen sich abbilden, ohne die Produktionsstruktur neu denken zu müssen. „Unsere Fertigung ist damit fit für die Zukunft“, sagt Genkinger. „Wir können wirtschaftlich und auf hohem Qualitätsniveau produzieren – genau das erwarten unsere Kunden im Premiumsegment.“
Der SCHUNK-Baukasten: Für jede Anwendung alles drin
Alu-Spannplatten, das Nullpunktspannsystem VERO‑S, verschiedene Spannmittel und Roboterkupplungen – das sind die Basiskomponenten des SCHUNK-Baukastens für die automatisierte Maschinenbeladung. In mehreren Größen vorkonfiguriert und hochstandardisiert decken die Module dieses Spanntechnikbaukastens bei mehr als 1.000 Kombinationsmöglichkeiten alle Anforderungen für beinahe jegliche denkbare Anwendung ab.
Das Zusammenspiel der Spanntechnikkomponenten bewirkt größtmögliche Flexibilität, höchste Präzision, zuverlässige Prozesse und eine kosteneffiziente Fertigung dank der bemerkenswerten Rüstzeitminimierung.