


In der High-Mix-Low-Volume-Fertigung (HMLV) lohne sich Automatisierung kaum, so die gängige Meinung. Doch wer gezielt Nadelöhre in der Produktion entschärft, kann viel gewinnen: Prozessstabilität, Qualität und Wirtschaftlichkeit. Das zeigt sich beim Nutzentrennen in der Elektronikfertigung.
Kürzere Produktlebenszyklen, steigende Variantenvielfalt und volatile Märkte verändern die industrielle Fertigung grundlegend. Klassische Großserien verlieren an Bedeutung, stattdessen etabliert sich High-Mix-Low-Volume (HMLV) als neues Normal: viele Varianten, kleine Losgrößen – oft innerhalb einer Linie.
Damit geraten etablierte Automatisierungskonzepte an ihre Grenzen. Prozesse, die auf Wiederholgenauigkeit und lange Laufzeiten ausgelegt sind, stoßen bei häufigen Produktwechseln schnell an Effizienzgrenzen. Besonders kritisch sind dabei Engpässe, die den Takt der gesamten Linie bestimmen. In der Elektronikfertigung zählt das Nutzentrennen zu diesen Schlüsselprozessen.
Vom Seriendenken zur Variantenrealität
Traditionell stehen sich zwei Ansätze gegenüber: Stand-Alone-Systeme bieten Flexibilität, erfordern jedoch manuelle Eingriffe. Inline-Lösungen sind hochautomatisiert, gelten aber als wenig variantenfähig. In HMVL-Umgebungen entsteht daher der Eindruck eines Zielkonflikts.
Dass sich dieser auflösen lässt, zeigt ein Projekt aus der Elektronikfertigung bei Phoenix Contact. Gemeinsam entwickelten SCHUNK Electronic Solutions und der Boardhandling-Spezialist ACHAT5 eine Insellösung mit automatischer Beladung, Nutzentrennung und Palettierung. Diese führt Flexibilität und Automatisierung systematisch zusammen. Entscheidend ist dabei ein ganzheitlicher Ansatz, der Prozesse, Materialfluss und Automatisierungsgrad von Beginn an gemeinsam denkt.
Produktwechsel ≠ Stillstand
Kern der Lösung ist ein Perspektivwechsel: Der Produktwechsel wird nicht mehr als zeitraubende Hürde betrachtet, sondern als integraler Bestandteil der Linienlogik. Software, Aktorik und Kommunikation übernehmen die Anpassung an unterschiedliche Varianten.
So stellt sich etwa die Spurbreite des Nutzentrenners automatisch ein und auch die Parameter passen sich ohne manuelle Eingriffe an. Das Nutzentrennen wird damit zu einem durchgängig integrierten, auftragsgesteuerten Prozess.
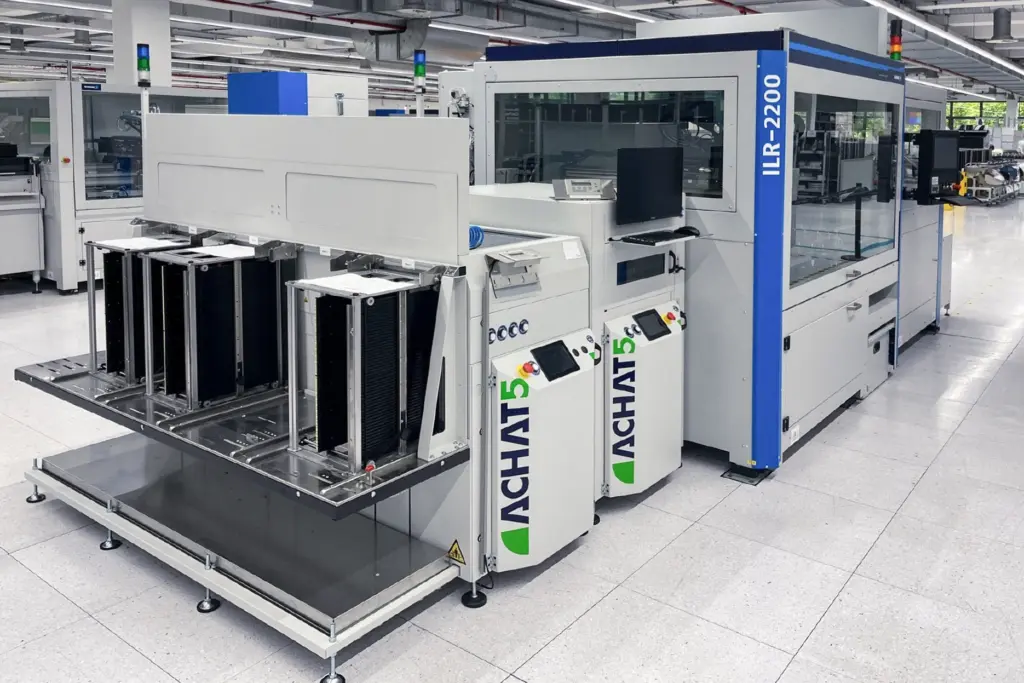
Durchgängiges Inline-Konzept für High-Mix-Low-Volume: Nutzentrenner, Boardhandling und Ablage sind zu einer vollautomatisierten Linie integriert. Bild: Phoenix Contact

Nadelgreifer handhaben schützende Schaumstoffzwischenlagen sicher und positionsgenau. Das ermöglicht eine traylose Ablage der Leiterplatten im Inline-Prozess.
Flexibilität beginnt im Greifer
Eine zentrale Rolle spielt das Handhabungskonzept. Elektrische Greifer ermöglichen die Verarbeitung unterschiedlicher Leiterplattengeometrien. Reicht der Verstellbereich eines Greifers für unterschiedliche Leiterplattengrößen oder ‑geometrien nicht aus, erfolgt ein vollautomatisierter Greiferfingerwechsel am sogenannten Greiferbahnhof. Bis zu 276 Fingerpaare stehen hierfür bereit. Die Anlage prüft selbstständig, ob die für das jeweilige Produkt benötigten Werkzeuge korrekt gerüstet sind. Rüstprozesse verlagern sich somit in den Hintergrund – ohne Einfluss auf die Linienverfügbarkeit.
Abschied vom Tray
Klassischerweise werden getrennte Leiterplatten in produktspezifischen Trays abgelegt. Diese gehören vorgehalten, gewechselt und korrekt zugeordnet – ein erheblicher manueller Aufwand, der der Idee einer autonomen Linie widerspricht. Die Projektpartner wählten für Phoenix Contact daher bewusst einen anderen Weg.
Die Leiterplatten werden schichtweise in Kleintransportboxen (KLT) abgelegt, getrennt durch Schaumstoffzwischenlagen. Den Transport und das Handling der Zwischenlagen übernehmen speziell entwickelte Nadelgreifer. Sie stechen in den Schaumstoff ein und positionieren ihn präzise über den abgelegten Leiterplatten – das ermöglicht eine sichere Lagerung unabhängig von Größe und Anordnung der Leiterplatten. Feste Trays sind nicht mehr erforderlich.
Dieses Konzept reduziert den Rüstaufwand erheblich und erhöht zudem die Flexibilität in der Logistik. Unterschiedliche Produkte können mit denselben Boxen verarbeitet werden, ohne zusätzlichen Betriebsmittelwechsel. Gleichzeitig sind die Baugruppen geschützt und für nachgelagerte Prozesse – etwa Montage oder Versand – vorbereitet.
Hohe Variantenvielfalt und vollautomatisierte Inline-Prozesse galten lange als unvereinbar. Jetzt nicht mehr.
Weniger Handarbeit, mehr Wirkung
Ohne diese flexiblen Optionen sind Bediener mit wiederkehrenden, wenig wertschöpfenden Tätigkeiten beschäftigt: manuelles Umrüsten, Wechseln von Trays, Eingriffe bei Produktwechseln oder das permanente Bestücken und Entnehmen von Baugruppen. In der hier realisierten Linie reduziert sich die Rolle des Bedieners im Wesentlichen auf die Freigabe des Fertigungsauftrags.
Alle nachfolgenden Schritte, von der automatischen Rüstung über die Anpassung der Greifer bis hin zur Ablage der Leiterplatten, laufen ohne manuelle Eingriffe ab. Das schafft nicht nur reproduzierbare Prozesse, sondern ermöglicht es Unternehmen auch, qualifizierte Mitarbeitende gezielt dort einzusetzen, wo ihr Know-how den größten Mehrwert bringt. Vor dem Hintergrund des zunehmenden Arbeits- und Fachkräftemangels macht dies Automatisierung zu einem strategischen Instrument: Sie stabilisiert die Herstellung, reduziert Abhängigkeiten von manuellen Routinen und trägt zu einer nachhaltigen, mitarbeiterorientierten Produktionsgestaltung bei – ein zentraler Baustein einer gesunden Fertigungsumgebung.
SCHUNK Electronic Solutions übernimmt Achat Engineering
Nach Jahren partnerschaftlicher Zusammenarbeit haben die Unternehmen ACHAT5 und SCHUNK Electronic Solutions Anfang 2026 beschlossen, ihre Kräfte zu bündeln. Zu den Kernkompetenzen des ACHAT5-Teams gehören Boardhandling- und Inspektionslösungen für die Elektronikfertigung. Daher bietet SCHUNK Electronic Solutions seinen Kunden aus dieser Branche künftig Stand-Alone- sowie Inline-Systeme aus einer Hand – kundenzentriert, skalierbar und mit reduziertem Schnittstellenrisiko.
„Die Zusammenführung ist für uns der logische Schritt: Wir erweitern unser Portfolio gezielt, um ein modulareres und flexibleres Angebot für die elektronische Baugruppenfertigung als ganzheitliche Lösung aus einer Hand zu ermöglichen.“
Ralf Vetter, Geschäftsführer SCHUNK Electronic Solutions
ACHAT5 wurde 2002 gegründet, hat seinen Sitz in Lengede und beschäftigt derzeit 23 Mitarbeitende. Beide Unternehmen bedienen gemeinsame Segmente der Elektronikfertigung, darunter die SMT-Bestückung, und teilen den Anspruch an Co-Innovation, partnerschaftliche Zusammenarbeit und die konsequente Prozessdigitalisierung bis hin zur Vision der „Dark Factory“, einer vollständig automatisierten Produktion.
Mehr zum Thema:
SCHUNK Electronic Solutions übernimmt Achat Engineering